Soldadura de plasma frente a TIG para la fabricación de recipientes
News Details
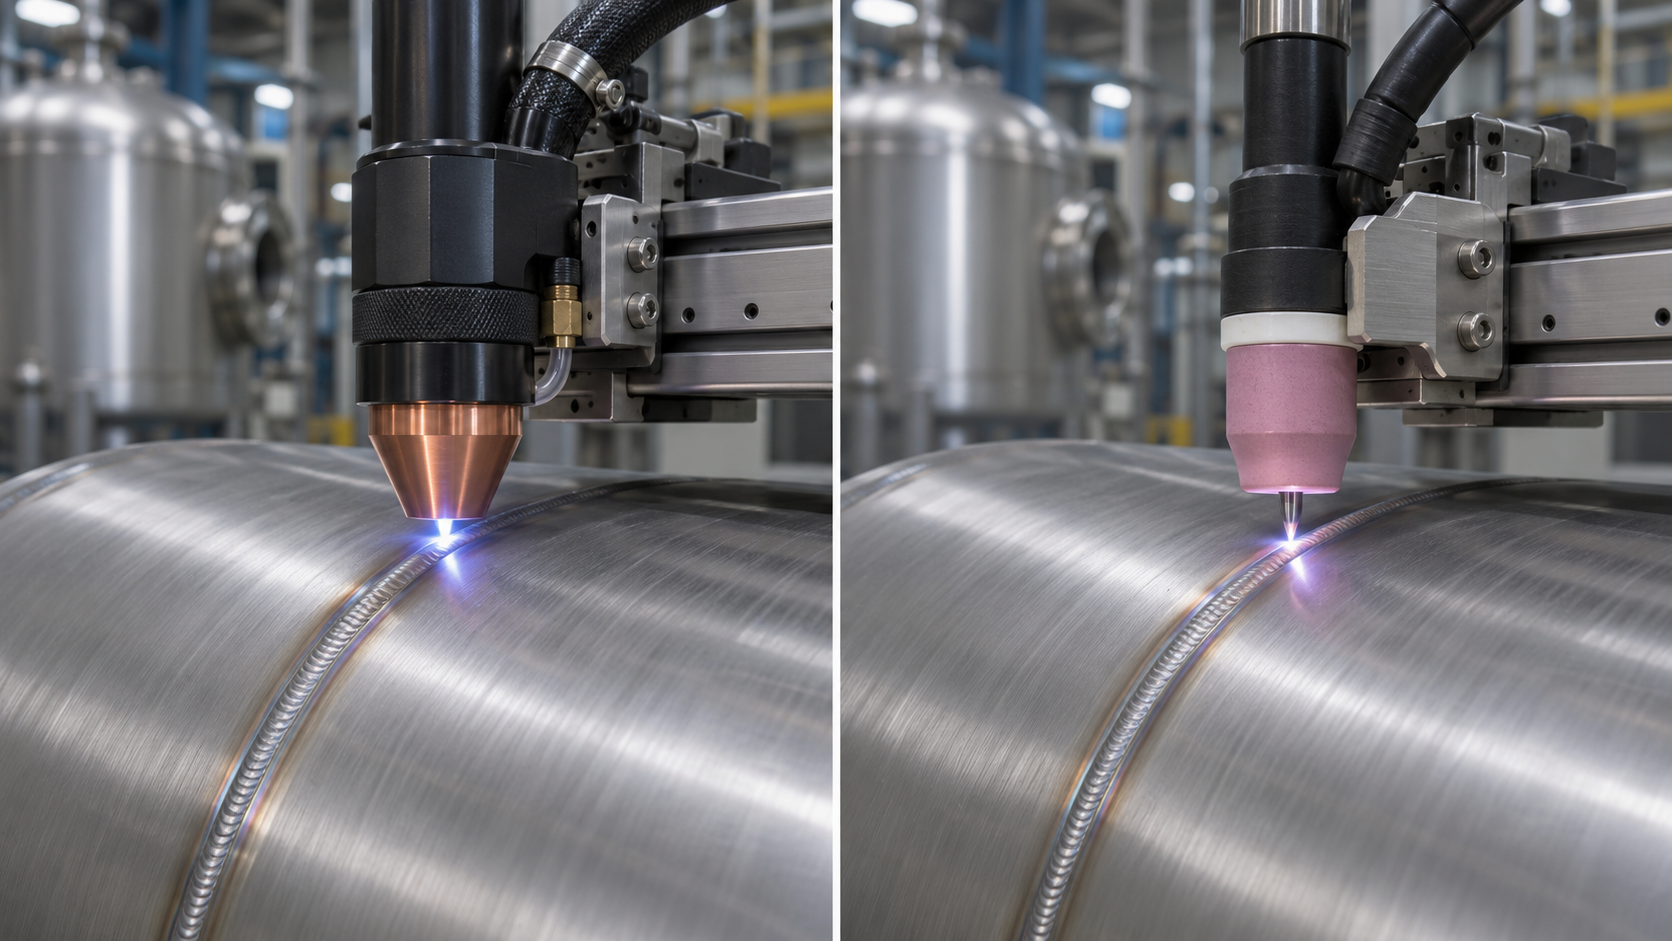
Una carcasa de recipiente laminado tiene una unión recta donde se encuentran los dos bordes de la placa. Un fabricante puede soldar esa unión con plasma o TIG. La elección depende de qué consume tiempo en el taller. Si una costura repetida necesita varias pasadas para alcanzar la penetración total, vale la pena probar la soldadura por plasma con llave de paso. Si un procedimiento TIG existente ya produce una costura aceptada en una sola pasada, automatizar el avance del soplete puede ofrecer más valor que cambiar el proceso.
¿Cuál es la diferencia entre la soldadura por plasma y la soldadura TIG?
La soldadura TIG (gas inerte de tungsteno) utiliza un arco entre un electrodo de tungsteno y la pieza de trabajo. El arco funde los bordes de la unión, mientras que el gas protector protege el metal fundido. El proceso puede utilizar alambre de aporte cuando la unión lo requiera. En la soldadura TIG automatizada, una máquina guía el soplete a lo largo de la costura o hace girar el recipiente debajo de él.
La soldadura por arco de plasma (PAW) también utiliza un electrodo de tungsteno. La principal diferencia es el soplete. Un sistema de soldadura PAW dirige el gas a través de una pequeña boquilla de cobre que estrecha el arco y concentra su calor. En el modo de llave de paso, el arco abre un pequeño agujero a través de la unión. A medida que el soplete avanza, el metal fundido fluye detrás del agujero y lo cierra. En una unión adecuada, esto puede producir una soldadura de penetración completa en una sola pasada.
¿Cuándo tiene sentido un sistema de soldadura PAW?
Considere un taller que fabrica la misma carcasa de acero inoxidable cada semana. Su procedimiento TIG requiere más de una pasada a lo largo de cada costura longitudinal. Si una prueba de plasma produce una soldadura aceptable en una sola pasada, el taller ahorra un viaje completo a lo largo de la carcasa cada vez que elimina una pasada. Ese ahorro aumenta con la longitud de la costura y el volumen del pedido.
La pregunta clave es si el resultado se mantiene en un lote normal. El espesor de la placa por sí solo no puede decidir la elección. La separación de la unión, la alineación de los bordes, la velocidad de avance y el flujo de gas de plasma afectan la soldadura. Pruebe carcasas de su propio proceso de laminación, incluidas las partes cercanas a los límites de su tolerancia de preparación. Para una costura circular, inspeccione también el punto donde termina la soldadura. El sistema debe cerrar la llave de paso limpiamente al completar el círculo.
¿Cuándo es la soldadura TIG automatizada la opción más adecuada?
La soldadura TIG automatizada es un punto de partida práctico cuando el taller ya tiene un procedimiento TIG que produce el perfil de raíz requerido. La raíz es la parte inferior de la soldadura, a menudo en el interior de la carcasa. Si esa superficie es difícil de alcanzar después del ensamblaje, incluya su forma y acabado en la prueba del equipo.
Tome una carcasa delgada que ya pase la inspección después de una sola pasada TIG. El plasma no tiene una pasada adicional que eliminar en este trabajo. En su lugar, mida cuánto tiempo dedica el operador a alinear los bordes, configurar el soplete y cargar la siguiente carcasa. Una mejor sujeción o un avance repetible del soplete pueden acortar el ciclo de lote conservando el perfil de soldadura que el cliente acepta.
¿Pueden el plasma y el TIG trabajar en la misma costura del recipiente?
Sí. La máquina de soldadura de costura longitudinal fija de Juchuang combina plasma y TIG para uniones rectas en carcasas cilíndricas, conos y placas planas. Está diseñada para soldar desde un lado mientras forma un cordón en el lado opuesto. Para un comprador de recipientes, eso hace que el cordón interior sea un punto útil para inspeccionar durante una demostración. Explore la máquina de soldadura de costura longitudinal fija de Juchuang.
¿Cómo deberían los compradores comparar la soldadura por plasma y la soldadura TIG en una prueba?
Proporcione a cada proveedor el mismo grado de material, plano de la carcasa, rango de espesor de pared y criterios de aceptación. Luego compare cuatro resultados.
| Medida de la prueba | Qué registrar |
|---|---|
| Tiempo de preparación | Minutos dedicados a alinear, sujetar y realizar puntos de soldadura en la unión antes de soldar |
| Tiempo de ciclo completo | Tiempo desde la carga de la carcasa hasta su descarga, incluidas todas las pasadas de soldadura |
| Calidad de la soldadura | Perfil de la raíz, deformación después de soltar la sujeción y resultados de las inspecciones requeridas |
| Costo por costura aceptada | Costo total del lote, incluida la mano de obra, el gas, el alambre, los consumibles y el retrabajo, dividido por el número de costuras aceptadas |
Para un recipiente a presión, acuerde con su ingeniero de soldadura la calificación del procedimiento y los requisitos de inspección que se aplican al trabajo. Luego utilice la prueba para responder la pregunta de compra. ¿El plasma reduce suficientes pasadas para disminuir el costo por recipiente aceptado, o la soldadura TIG automatizada ya entrega la soldadura requerida en su producción objetivo?


