Tecnología de Nitruración Espejo


En la fabricación de alta gama, el diseño físico de un horno de vacío es solo la mitad de la ecuación. El verdadero diferenciador reside en el software, recetas y tecnologías de proceso especializadas que funcionan dentro de la cámara. Los moldes ópticos avanzados, los paneles automotrices texturizados y los moldes de electrónica de precisión no pueden tolerar los tratamientos superficiales tradicionales y agresivos que causan micro-rugosidad o deformación dimensional.
Jiangsu Juchuang Automation Technology Co., Ltd. ofrece una cartera de Tecnologías Especiales de Proceso Mejoradas por Plasma propietarias y dirigidas por recetas. Basadas en más de diez años de I+D en física de plasma, estos procesos especializados permiten a las fábricas lograr una protección extrema contra el desgaste mientras preservan acabados superficiales de calidad de espejo y microtexturas intrincadas.
1. Tecnología de Nitruración Espejo (Proceso de Pantalla Activa)
La nitruración iónica tradicional coloca la pieza directamente en el cátodo. Aunque es efectiva para componentes en volumen, esta descarga de brillo directa bombardean la superficie del metal con iones de alta energía, causando esputtering microscópico. Este proceso destruye inherentemente los acabados de espejo, dejando una superficie mate y escarchada que requiere pulido postratamiento lento y costoso.
Nuestra Tecnología de Nitruración Espejo exclusiva evade completamente esta limitación. El proceso representa la fusión perfecta de la Nitruración por Plasma de Pantalla Activa (ASPN, por sus siglas en inglés) y los controles de energía pulsada de alta frecuencia de Juchuang.
Principio Técnico de la Nitruración por Pantalla Activa:
En lugar de tratar la pieza como cátodo, se coloca una pantalla de metal auxiliar (la pantalla activa) alrededor de la carga y se conecta al potencial negativo. Los componentes reales se colocan en un estado flotante o débilmente catódico.
Cuando se activa la energía, la descarga de brillo se forma exclusivamente en la pantalla, creando iones de nitrógeno activos y radicales neutros. Estas partículas activas luego se transfieren suavemente a la superficie de la pieza mediante circulación de gas en vacío.
Ventajas Principales del Proceso:
-
Preservación del Acabado Original: Debido a que no hay esputtering catódico directo ni bombardeo de iones en la pieza, el brillo de alto brillo original del molde o las texturas intrincadas de grano de cuero se preservan al 100%. No se requiere pulido manual postratamiento ni corrección dimensional.
-
Riesgo Cero de Descarga Eléctrica: La fuente de energía pulsada de alta frecuencia monitorea la cámara a una tasa de muestreo de 100 MHz. Al mantener el brillo activo en la pantalla, elimina completamente el riesgo de que arcos eléctricos localizados golpeen y agrieten los bordes delicados del molde, protegiendo componentes de alto valor.
-
Dureza Superficial Extrema: La capa de nitrógeno difundida alcanza una dureza superficial de hasta HV 900 (HRC 67). Esto construye una base altamente resistente al desgaste y de alta fatiga en profundidad bajo la superficie del acero.
Campos de Aplicación Principales:
-
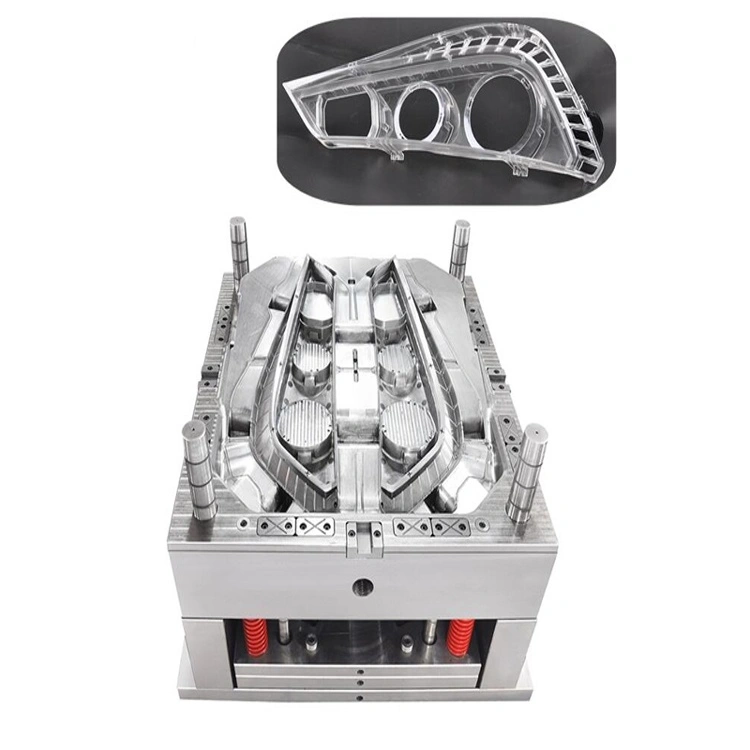
Moldes de Faros Automotrices: Endurecimiento seguro de moldes complejos de reflectores de faros de múltiples cavidades mientras se mantienen impecables las superficies de espejo óptico.
-
Moldes de Carcasas Exteriores de Electrodomésticos: Preservación de superficies altamente pulidas en grandes moldes de inyección de plástico para electrodomésticos.
-
Moldes de Carcasas de Productos Premium 3C: Endurecimiento de moldes de alta precisión para carcazas de teléfonos inteligentes, portátiles y tabletas.
-
Moldes de Envases Cosméticos: Garantía de liberación rápida y acabados limpios y de alto brillo en herramientas de moldeo de envases cosméticos.
2. Recetas Avanzadas de Recubrimientos Compuestos Multi-Proceso
Más allá de la nitruración, Juchuang ha desarrollado una biblioteca de siete recetas especializadas de recubrimientos compuestos PVD y PACVD de alto rendimiento. Estas fórmulas permiten a los fabricantes adaptar las propiedades superficiales para adaptarse a tensiones térmicas y mecánicas específicas:
Recetas de Recubrimientos Compuestos de Juchuang:
-
E-CRN (Nitruro de Cromo)
-
Composición: CrN
-
Dureza Superficial: 2200 HV
-
Temperatura del Proceso: < 500°C
-
Mejores Aplicaciones: Matrices de punzonado, troquelado y troquelado fino; moldes de fundición de aluminio que requieren protección excepcional contra impactos y corrosión.
-
-
E-TIC (Carburo de Titanio)
-
Composición: TiC
-
Dureza Superficial: 3300 HV
-
Temperatura del Proceso: < 500°C
-
Mejores Aplicaciones: Matrices de estirado, doblado y flangeado de chapa pesada que procesan aceros al carbono.
-
-
E-CRCN (Nitruro de Carbono y Cromo)
-
Composición: CrCN
-
Dureza Superficial: 2800 HV
-
Temperatura del Proceso: < 500°C
-
Mejores Aplicaciones: Operaciones de estirado profundo de alto volumen donde el flujo de chapa suave y sin restricciones es crítico para prevenir desgarramientos.
-
-
E-ALCRN (Nitruro de Aluminio y Cromo)
-
Composición: AlCrN
-
Dureza Superficial: 3300 HV
-
Temperatura del Proceso: < 500°C
-
Mejores Aplicaciones: Estirado y conformado de alto rendimiento de aceros avanzados de alta resistencia (AHSS, por sus siglas en inglés), proporcionando excelente resistencia a la oxidación a alta temperatura.
-
-
E-TICN (Nitruro de Carbono y Titanio)
-
Composición: TiCN
-
Dureza Superficial: 3000 HV
-
Temperatura del Proceso: < 500°C
-
Mejores Aplicaciones: Conformado y estirado de acero inoxidable y aceros de alta resistencia, previniendo desgaste adhesivo extremo y soldadura fría del material.
-
-
E-DLC (Carbono Simil a Diamante)
-
Composición: a-C:H
-
Dureza Superficial: 1500 HV
-
Temperatura del Proceso: 250°C
-
Mejores Aplicaciones: Moldes de punzonado para aluminio y aleaciones no ferrosas; núcleos deslizantes, ejectores y pasadores en moldes de plástico o caucho que requieren lubricación seca y sin fluidos.
-
-
E-CRN(DLC) (Duplex Cromo-DLC)
-
Composición: Capa de CrN + DLC
-
Dureza Superficial: 2300 HV
-
Temperatura del Proceso: 170°C a 400°C
-
Mejores Aplicaciones: Herramientas de corte para materiales blandos y viscosos (como aleaciones de aluminio o cobre) y juntas mecánicas de precisión que requieren alta dureza y deslizamiento de baja fricción.
-
Productos recomendados
Recomendar un producto


