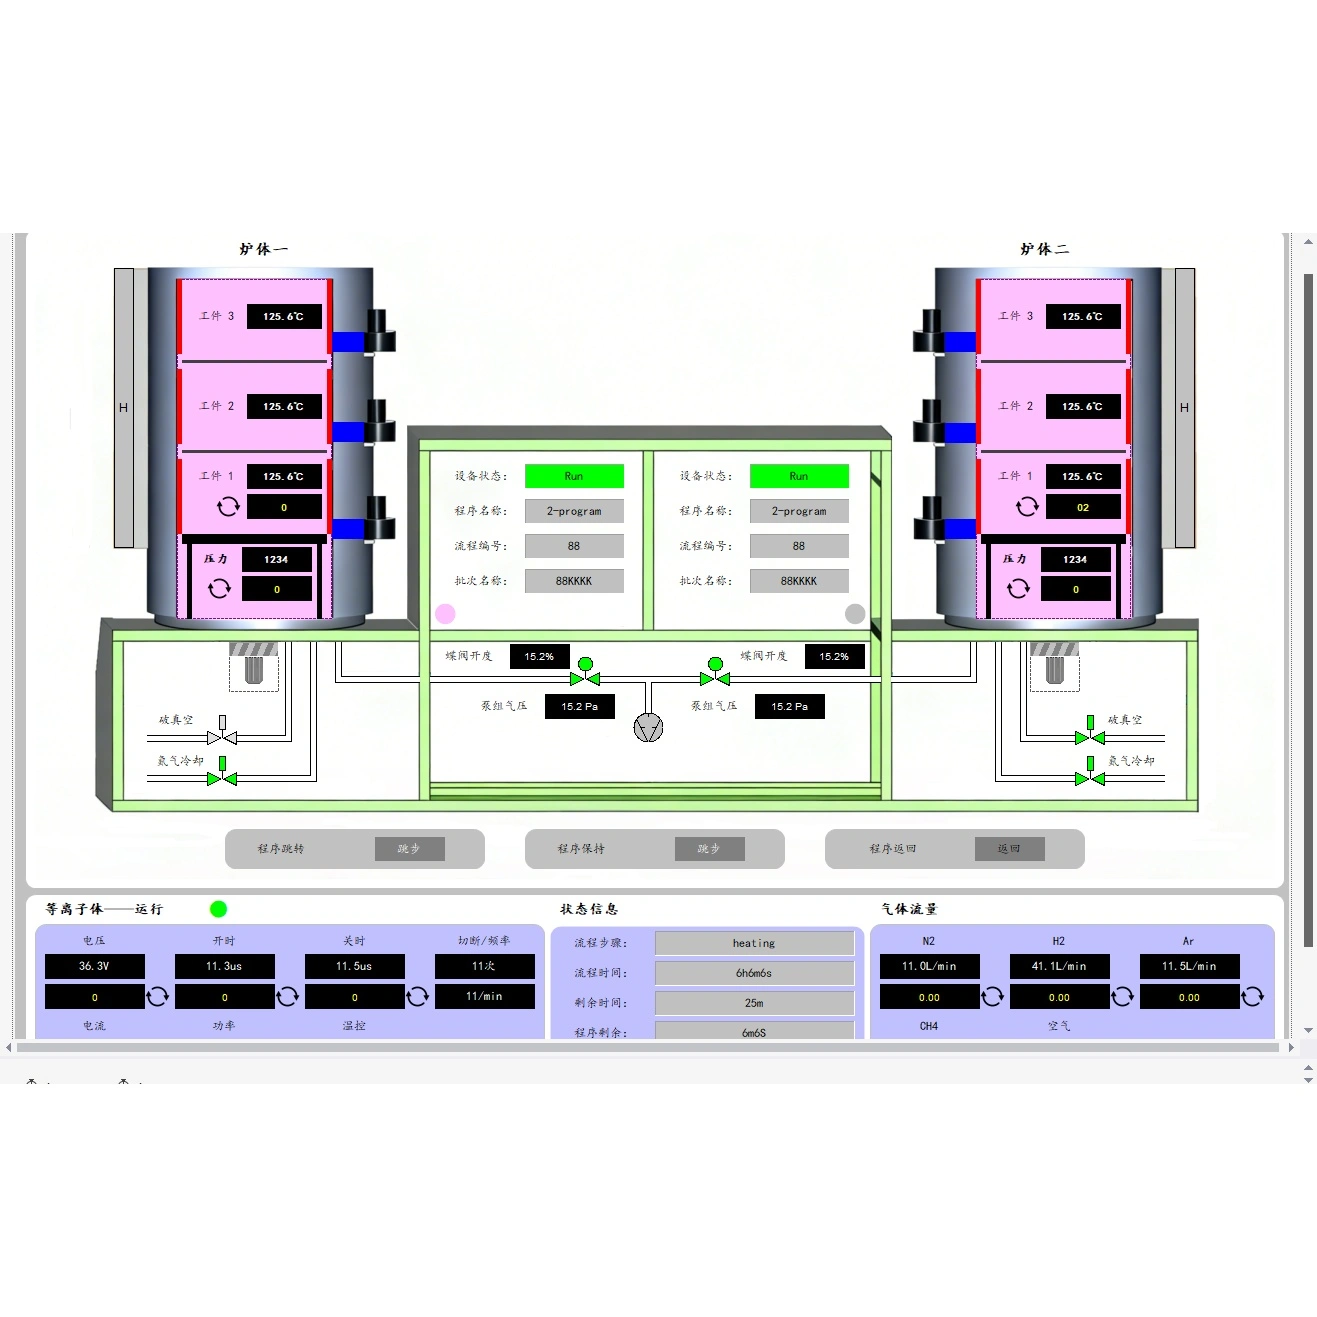
Tecnología y Equipo de Nitruración por Plasma Pulsado


Visión Técnica de la Nitruración por Plasma Pulsado (Nitruración Iónica)
En la fabricación moderna de alta precisión, los componentes mecánicos se someten a un desgaste severo, ciclos de fatiga elevados y entornos corrosivos. Los tratamientos térmicos estándar a menudo fallan porque sus altas temperaturas de funcionamiento deforman las piezas de precisión.
Para superar estos desafíos, Jiangsu Juchuang Automation Technology Co., Ltd. ofrece tecnología y equipos de vanguardia de Nitruración por Plasma Pulsado (Nitruración Iónica). Este avanzado tratamiento superficial en vacío utiliza una descarga lumínica eléctrica para introducir átomos de nitrógeno activos directamente en la capa exterior del metal. Crea una superficie extremadamente dura y resistente al desgaste manteniendo el núcleo de la pieza resistente y flexible, proporcionando una estabilidad dimensional incomparable.
Ventajas Operativas Centrales
A diferencia de la nitruración tradicional con gas o los tratamientos altamente tóxicos en baño de sal líquido, los sistemas de nitruración por plasma pulsado de Juchuang ofrecen claros beneficios técnicos y económicos:
-
Cero Distorsión Térmica: Funcionando a temperaturas bajas de 300°C a 550°C, nuestro proceso evita que las piezas mecanizadas con precisión se deformen, se doblen o cambien de tamaño. Esto elimina completamente la necesidad de mecanizado o rectificado postratamiento costoso.
-
Química de la Capa Completamente Controlable: Los operadores pueden controlar con precisión el crecimiento de la zona de compuesto (conocida como "capa blanca"). Esta flexibilidad previene la fragilidad superficial y garantiza una excelente resistencia al desgaste bajo impactos fuertes.
-
Ciclos 30% a 60% Más Rápidos: El campo de gas ionizado de alta energía acelera la difusión del nitrógeno a nivel atómico. Esto acorta significativamente los tiempos de proceso, reduce el consumo de energía y aumenta la producción diaria de su taller.
-
Producción Ecológica y Limpia: El tratamiento se realiza dentro de una cámara de vacío totalmente sellada utilizando solo gases inofensivos de Nitrógeno (N₂) e Hidrógeno (H₂). No produce fluidos tóxicos, residuos peligrosos cero y condiciones de trabajo seguras.
Especificaciones Técnicas y Parámetros
Cada sistema está diseñado con hardware de alta precisión para garantizar resultados idénticos y repetibles en cada lote de producción. A continuación, las especificaciones técnicas estandarizadas y seguras de nuestro equipo estándar:
|
Métrica Técnica |
Especificación y Rango de Control |
|---|---|
|
Rango de Vacío de Trabajo |
10 Pa a 1000 Pa (Garantiza un resplandor de plasma muy estable) |
|
Vacío Base Máximo |
0.01 Pa (1 x 10^-2 Pa) (Garantiza una zona libre de oxígeno) |
|
Sistema de Alimentación Eléctrica |
Corriente Continua Pulsada de Alta Frecuencia (PDC) |
|
Rango de Frecuencia de Pulso |
1 kHz a 20 kHz |
|
Temperatura de Funcionamiento |
350°C a 580°C |
|
Uniformidad de Temperatura |
±5°C (Mantenida en toda la zona de calentamiento) |
|
Tipo de Sensor de Temperatura |
Sensores de termopar flexible que miden directamente las piezas |
|
Dureza Superficial Alcanzable |
650 HV a 1200 HV (Dependiendo del acero de aleación base) |
|
Profundidad de Difusión de Nitruración |
5 μm a 1000 μm (Totalmente ajustable mediante parámetros PLC) |
|
Calidad de Microestructura |
Capa de compuesto extremadamente densa sin porosidad ni fisuras |
Todo el proceso está gestionado por un sistema de control integrado de PLC y PC industrial. Este cerebro digital rastrea todas las curvas físicas en tiempo real, brindando un control de circuito cerrado completo sobre los caudales de gas, el voltaje y los circuitos de calentamiento para garantizar una absoluta consistencia entre lotes.
Proceso Operativo Estandarizado en 5 Pasos
Alcanzar un acabado superficial impecable requiere un flujo de trabajo sistemático y automatizado. Nuestro equipo realiza cada ciclo a través de cinco pasos altamente controlados:
-
Preparación y Carga: Los componentes se limpian y secan a fondo para eliminar grasa, aceites y películas de óxido de la superficie. Se colocan en accesorios de alta temperatura diseñados a medida para garantizar una distribución uniforme dentro del horno.
-
Purga en Vacío: La cámara del horno se sella. Un paquete de vacío de alta capacidad (con conjuntos de bombas mecánicas y de Roots) reduce rápidamente la presión interna a menos de 10 Pa para eliminar todo el aire y la humedad.
-
Introducción de Gas e Inicialización del Resplandor: El sistema introduce una proporción precisa de gas de Nitrógeno (N₂) e Hidrógeno (H₂) en la cámara. Aplicar un alto voltaje de CC pulsado inicia una nube de plasma ionizado uniforme y de color púrpura profundo que envuelve completamente cada pieza, incluso dentro de canales estrechos o orificios ciegos.
-
Calentamiento y Difusión de Nitruración: Los iones de nitrógeno de alta energía bombardean la superficie de las piezas, generando calor uniforme y iniciando la difusión química. Los átomos de nitrógeno activos penetran profundamente en la matriz de acero, formando una capa de compuesto resistente y resistente al desgaste.
-
Enfriamiento y Descarga de Piezas: Una vez completado el proceso, se apaga la energía y se detiene el flujo de gas. El horno se enfría mediante circulación de gas activa. Una vez que la temperatura baja por debajo del umbral seguro de 150°C, el operador abre el horno para recuperar las piezas terminadas.
Arquitectura de Sistema de Alta Integridad
Nuestros sistemas de nitruración por plasma pulsado están compuestos por seis módulos funcionales integrados de grado industrial:
-
Cámara de Vacío: Construida con una estructura de pared caliente premium que proporciona alta integridad de vacío, blindaje eléctrico y excelente aislamiento térmico.
-
Sistema de Adquisición de Vacío: Consiste en bombas mecánicas y de Roots de alto rendimiento para establecer rápidamente condiciones de procesamiento limpias.
-
Sistema de Control de Gas: Cuenta con Controladores de Flujo Masa (MFC) de alta precisión para gestionar las proporciones de gas de proceso con precisión de caudal.
-
Fuente de Alimentación de CC Pulsada: Un generador de pulso de alta frecuencia propietario diseñado para suprimir la descarga de arco y prevenir que las piezas sufran quemaduras en los bordes.
-
Control Térmico de Circuito Cerrado: Los elementos de calentamiento y los circuitos de retroalimentación de termopar trabajan juntos para gestionar las temperaturas en toda la zona caliente.
-
Sistema de Monitoreo Inteligente PLC y HMI: Un centro de control inteligente que almacena recetas de usuario, muestra parámetros en tiempo real y registra datos de proceso automáticamente.
Productos recomendados
Recomendar un producto


