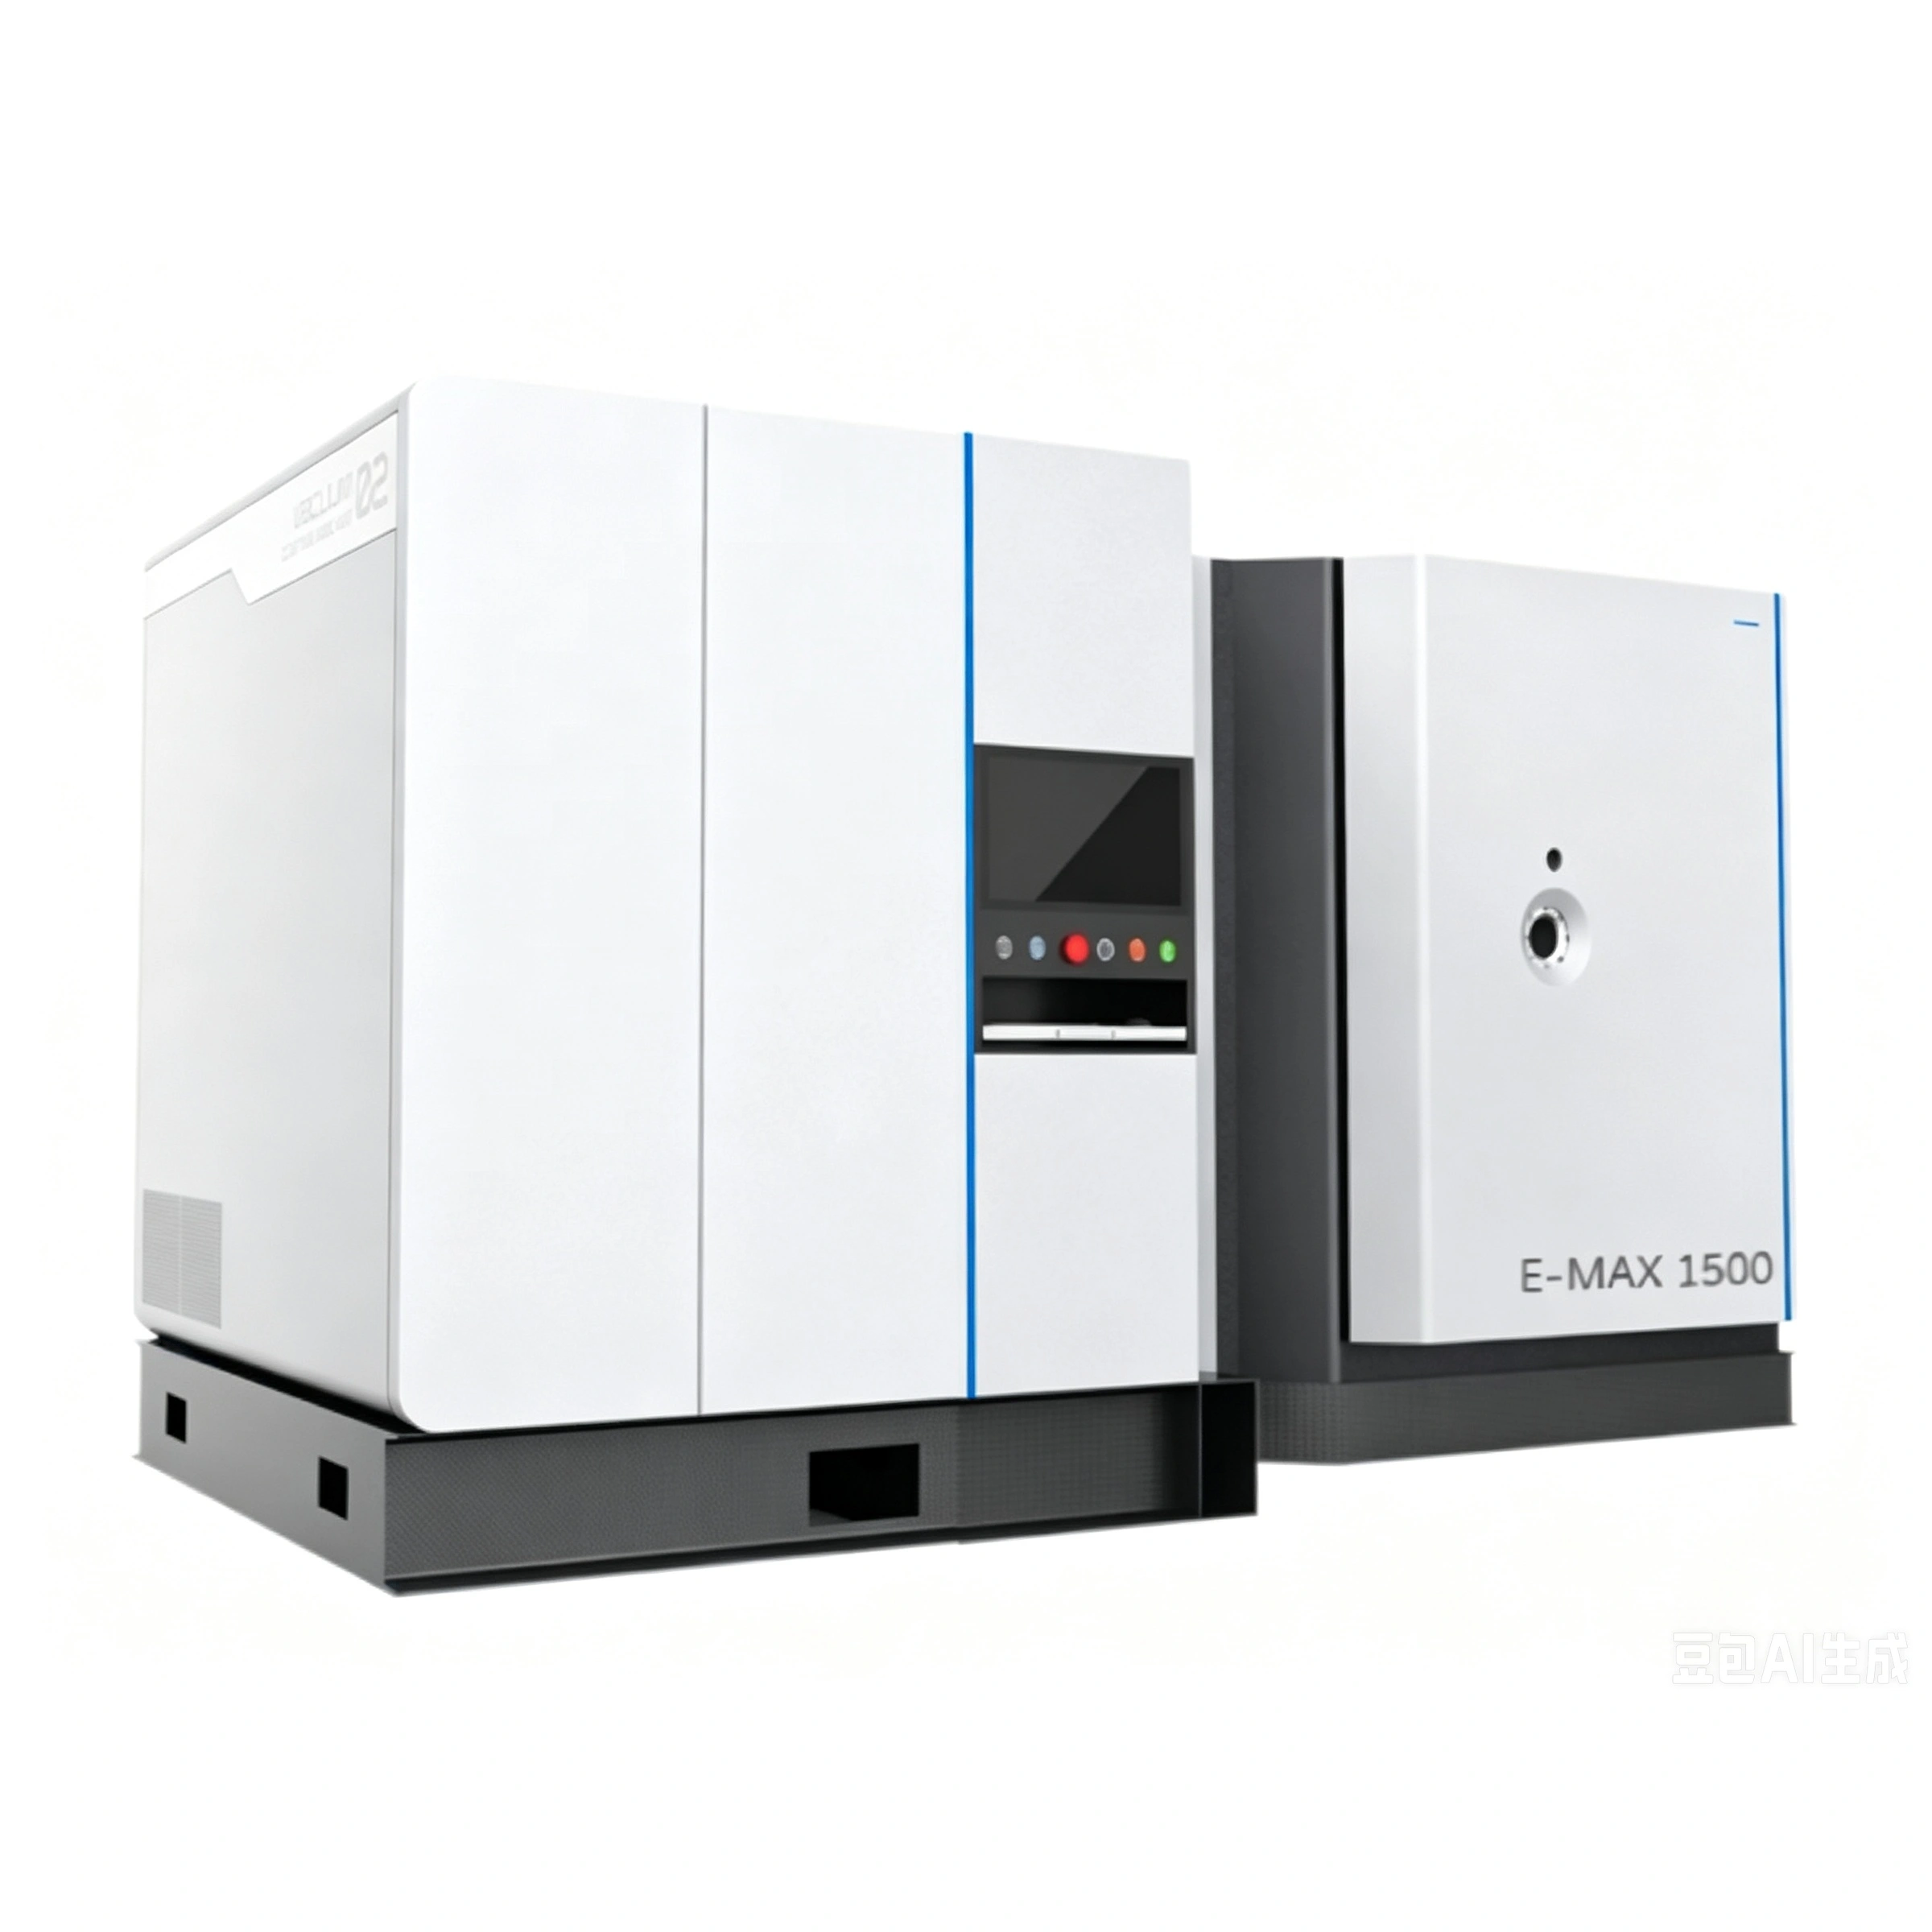
Equipo de Recubrimiento Duplex E-MAX+


En la conformación de metales de alta tensión, estampado de alta resistencia y mecanizado avanzado, los recubrimientos superficiales convencionales a menudo fallan bajo cargas extremas. Si bien las películas duras tradicionales de Deposición Física de Vapor (PVD) ofrecen una excelente dureza superficial, sufren una vulnerabilidad crítica conocida como el "Efecto Cascara de Huevo". Cuando un recubrimiento PVD ultraduro pero delgado se deposita directamente sobre un sustrato de acero más blando, las fuerzas locales pesadas deforman el metal base debajo. Esto hace que el recubrimiento superior se agriete, se astille y se despegue como hielo delgado sobre barro, volviendo la herramienta inútil.
Para eliminar este punto de fallo central, Jiangsu 聚创 Automation Technology Co., Ltd. diseñó el Equipo de Recubrimiento Compuesto Duplex Integrado E-MAX+. Este sistema insignia representa un gran salto adelante en la ingeniería superficial en vacío, integrando nitruración por plasma pulsado de alta frecuencia y deposición PVD/PACVD de alto rendimiento en un solo ciclo de proceso continuo y in situ.
1. La Estrategia Sinérgica: "Primero Nitrurar, Luego Recubrir"
El sistema E-MAX+ utiliza un mecanismo duplex revolucionario "1 + 1 > 2" diseñado para resolver las concentraciones de tensión en la interfaz película-sustrato. El sistema evita completamente los fallos de los recubrimientos monocapa ordinarios al establecer una estructura de soporte de gradiente:
-
Fase I: Modificación del Sustrato (Nitruración por Plasma Pulsado): El sistema trata primero la pieza de acero mediante nitruración por plasma pulsado de alta frecuencia E-MAX. Este proceso difunde átomos de nitrógeno activos profundamente en la matriz de acero, construyendo una zona de transición de gradiente resistente con una dureza superficial de aproximadamente 900 HV.
-
Fase II: Deposición In Situ (Recubrimiento PVD/PACVD): Inmediatamente después de la nitruración, el sistema deposita una capa densa de recubrimiento PVD ultraduro (como E-PAC o E-ACT) sobre la superficie modificada, alcanzando durezas de 2000 a 3500 HV.
Al construir una "fundación" fuerte y resistente a cargas dentro del acero antes de construir la "fortaleza" ultradura en la parte superior, el sistema E-MAX+ asegura que el metal base proporcione un soporte rígido para prevenir la grieta de la película delgada bajo impacto industrial pesado.
2. Análisis Microestructural de la Capa Sandwich E-MAX+
El rendimiento excepcional del recubrimiento compuesto E-MAX+ reside en su estructura metalúrgica de transición suave. La barrera protectora resultante se divide en tres zonas distintas y altamente integradas:
-
La Capa Superficial Externa (Recubrimiento Ultra-Duro PVD): Con un espesor de 2 a 10 micrómetros (um) y una dureza superficial que oscila entre 2000 y 3500 HV. Esta película increíblemente densa y lisa proporciona un acabado superficial liso como el vidrio, una resistencia extrema al desgaste y un coeficiente de fricción muy bajo.
-
La Capa de Transición Media (Capa de Difusión de Nitruración): Alcanzando una profundidad de 80 a 150 micrómetros (um) dependiendo de la aleación de acero. La dureza de esta zona transiciona suavemente de 900 HV a la dureza nativa del acero base (normalmente alrededor de 550 HV). Esta disposición de gradiente elimina la tensión de límite repentina que usualmente causa la delaminación de la película.
-
La Capa Base (Sustrato Original de la Pieza): Retiene su alta tenacidad original y elasticidad mecánica general, actuando como soporte estructural para todo el sistema.
El beneficio principal de esta disposición multicapa es un aumento masivo en la capacidad de carga estructural. La capa nitrurada dura absorbe la tensión compresiva pesada, previniendo que la pieza se abulte, mientras que la capa PVD externa detiene la microabrasión. Además, las tensiones compresivas introducidas durante la nitruración contrarrestan las cargas tensiles cíclicas, aumentando significativamente la resistencia a la fatiga mientras previenen la microgrieta y la adherencia del material.
3. Potencia Pulsada de Alta Frecuencia: Por Qué E-MAX+ Lidera el Mercado
La ingeniería física detrás del sistema E-MAX+ establece un nuevo estándar para el tratamiento superficial moderno. Nuestra configuración de potencia pulsada de alta frecuencia supera a las metodologías tradicionales en todas las métricas de rendimiento:
-
E-MAX+ (Integración Duplex Pulsada): Tanto las etapas de nitruración como de PVD utilizan generadores de potencia pulsada de alta frecuencia propietarios. Esta fuente de energía de alta energía entrega tasas de ionización de gas excepcionalmente altas, cobertura profunda de plasma dentro de geometrías complejas y limpieza superior. El resultado es una densidad de película incomparable, espesor uniforme y un acabado superficial como espejo.
-
Sistemas Duplex Tradicionales: Dependen de fuentes de alimentación de corriente continua estándar y de baja eficiencia. Estos sistemas más antiguos sufren de tasas de ionización bajas, ciclos de procesamiento largos y son muy propensos a defectos de descarga de arco (quemaduras de arco eléctrico) en los bordes delicados de moldes, lo que lleva a una adhesión débil del recubrimiento.
-
Tratamientos de Difusión TD (Difusión Térmica): Dependen puramente de reacciones de baño de sal a alta temperatura. Los procesos TD no son ecológicos, emiten residuos peligrosos, arruinan la rugosidad superficial y solo se pueden repetir en una pieza 2 a 3 veces antes de que el acero base sufra daño térmico estructural.
4. Procesamiento Compuesto In Situ: Eliminando la Contaminación Aérea
Una ventaja de ingeniería importante del equipo E-MAX+ es su capacidad de ejecución continua in situ.
En el recubrimiento duplex tradicional, las piezas deben ser nitruradas en un horno, enfriadas, descargadas, lavadas para eliminar residuos y luego cargadas en una máquina PVD separada. Durante este tránsito, el acero recién nitrurado se expone al oxígeno atmosférico, humedad y polvo microscópico, creando una delgada película óxida pasiva que debilita severamente la adhesión de la capa PVD posterior.
El sistema E-MAX+ realiza tanto la nitruración como el recubrimiento PVD en un solo ciclo de vacío continuo dentro de la misma cámara. Una vez que las bombas de vacío evacúan la cámara, las piezas no se exponen a la atmósfera hasta que el proceso compuesto completo esté terminado. Este flujo de trabajo in situ asegura que la película PVD se una con la zona nitrurada subyacente a nivel atómico, proporcionando el enlace de adhesión más fuerte posible en la ciencia de materiales moderna.
5. Especificaciones del Equipo y Matriz de Configuración
La huella física de la máquina E-MAX+, mostrada en el perfil de diseño del sistema en image_ffe59f.png, está construida para producción industrial de alta resistencia. Integra controladores de flujo de masa de alta precisión, sistemas automáticos de elevación de cámara y el software DLV-Control avanzado de Juchuang:
|
Métrica de Rendimiento / Parámetro |
Especificación Técnica y Rango de Control |
|---|---|
|
Tamaño Efectivo de la Cámara de Vacío |
Diámetro de 1200 mm por una altura de 1500 mm (Envolvente vertical espaciosa) |
|
Capacidad Máxima de Carga |
Hasta 3000 kg (Soportado en un carrusel rotatorio de alta resistencia) |
|
Salida de Potencia del Sistema |
150 kW (Potencia de funcionamiento continua de alta eficiencia) |
|
Rango de Frecuencia de Pulso |
10 kHz (Suprime las descargas de arco y garantiza la estabilidad del plasma) |
|
Temperatura de Funcionamiento |
350 a 580 grados Celsius (Procesamiento a baja temperatura previene la deformación) |
|
Interfaz del Sistema de Control |
PLC inteligente acoplado a un panel táctil HMI que ejecuta curvas de control impulsadas por IA |
6. Campos de Aplicación Industrial Principales
El sistema de recubrimiento compuesto E-MAX+ es la elección premium para plantas de manufactura de alto volumen y talleres que procesan componentes metálicos de alto valor:
-
Matrices de Estampado y Doblado de Alta Resistencia: Previene la deformación superficial y el desgaste adhesivo en matrices de punzonado, estirado y conformación de metales que procesan aceros de baja aleación de alta resistencia (HSLA).
-
Moldes de Fundición por DIE-Casting de Aluminio y Zinc: Protege los pasadores centrales, portas de inyección y cavidades de la grieta por fatiga térmica (fisuración térmica) y erosión causada por el flujo de metal fundido.
-
Moldes de Plástico Preciso e Inyección: Preserva los acabados pulidos como espejo y detalles texturizados en los núcleos de moldes, facilitando la liberación fácil de piezas sin necesidad de sprays de liberación líquidos tóxicos.
-
Mecanismos de Deslizamiento Críticos: Minimiza la fricción, el desgaste y la tensión de contacto en tren de válvulas de motor de alta resistencia, válvulas hidráulicas, pistones de bomba y engranajes de transmisión precisos.
Productos recomendados
Recomendar un producto


